Domain entwicklerseminare.de kaufen?
Wir ziehen mit dem Projekt
entwicklerseminare.de um.
Sind Sie am Kauf der Domain
entwicklerseminare.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain entwicklerseminare.de kaufen?
Wie unterscheidet sich Frontend-Entwicklung von Backend-Entwicklung in der Webentwicklung?
Frontend-Entwicklung befasst sich mit der Gestaltung und Interaktionselementen einer Webseite, während Backend-Entwicklung für die Logik und Datenverarbeitung verantwortlich ist. Frontend-Entwickler arbeiten hauptsächlich mit HTML, CSS und JavaScript, während Backend-Entwickler mit Programmiersprachen wie Java, Python oder PHP arbeiten. Frontend-Entwicklung ist für die Benutzererfahrung und das Design einer Webseite entscheidend, während Backend-Entwicklung die Funktionalität und Datenverarbeitung im Hintergrund sicherstellt. **
Was genau ist Frontend- und Backend-Programmierung?
Frontend-Programmierung bezieht sich auf die Entwicklung der Benutzeroberfläche einer Website oder Anwendung. Dies umfasst die Gestaltung und Implementierung von HTML, CSS und JavaScript, um eine interaktive und ansprechende Benutzererfahrung zu schaffen. Backend-Programmierung hingegen bezieht sich auf die Entwicklung der serverseitigen Logik und Datenverarbeitung, die für den Betrieb einer Website oder Anwendung erforderlich ist. Dies umfasst die Verarbeitung von Datenbankabfragen, die Implementierung von Geschäftslogik und die Bereitstellung von APIs für die Kommunikation zwischen Frontend und Backend. **


Ähnliche Suchbegriffe für Schweißdraht-MTC-MT-CrMo2-1
Top-Angebote
Produkte zum Begriff Schweißdraht-MTC-MT-CrMo2-1:
-
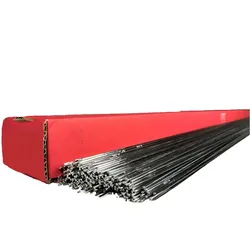
WIG-Stäbe MTC MT-CrMo2 1.7384WIG-Stäbe MTC MT-CrMo2 1.7384 5kg. Schweißstab/Drahtelektrode aus niedriglegiertem Chrom- Molybdänhaltigem Stahl zum WIG- bzw. MAG-Schweißen warmfester Stähle für Betriebstemperaturen bis +600°C.. Werkstoff-Nr. 1.7384. AWS/ASME SFA-5.28. ER 90 S-G. EN ISO 21952-A. G CrMo 2 Si/W CrMo 2 Si. Wichtigste. 1.7380. 10 CrMo 9 10. 1.7273. 24 CrMo 10. Grundwerkstoffe. 1.7380. GS - 12 CrMo 9 10. 1.7276. 10 CrMo 11. 1.8075. 10 CrSiMo V 7. 1.7281. 16 CrMo 9 3. 1.7259. 26 CrMo 7. Produktsicherheit und Dokumente. Hersteller. METAL TECHNOLOGY CANTERBO GMBH. Robert-Bosch-Str. 11. 40668 Meerbusch. Deutschland. E-Mail: info@mtc-meerbusch.com. Telefon: +49 (0)2150 6090-0. Web: https://www.mtc-meerbusch.com/. Produktidentifikation. 1,6 x 1000 mm 5kg · Art.-Nr. 99999. 2,0 x 1000 mm 5kg · Art.-Nr. 99999. 2,4 x 1000 mm 5kg · Art.-Nr. 13424. 3,0 x 1000 mm 5kg · Art.-Nr. 9999963,84 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Schweißdraht MTC MT-NiCu 1 CortenstahlSchweißdraht MTC MT-NiCu 1 Cortenstahl K300 15kg / D200 5kg Spule. Drahtelektrode aus Kupfer-Nickelhaltigem Stahl zum MIG-Schweißen wetterfester Stähle und kaltzäher Feinkornbaustähle.. Schweißgut für Betriebstemperaturen von -46°C bis +300°C.. AWS/ASME SFA-5.28. ~ ER 80 S-Ni 1. EN ISO 14341-A. G50 4 M Z/ W50 4 M Z. Wichtigste. Grundwerkstoffe. S235J2W bis S355J2G1W, Corten A, B, C. Schutzgas. Wärmebehandlung. Prüftemperatur. [°C]. M 21. unbehandelt. +20°C. M 21. unbehandelt. -40°C. 0,2%-Dehngrenze Rp0,2. MPa. >500. Zugfestigkeit Rm. MPa. 560-720. Bruchdehnung A5. [%]. >18. Kerbschlagarbeit AV. [J]. >47. Richtanalyse des reinen. C. Si. Mn. Cu. Ni. Schweißgutes in %. 0,08. 0,8. 1,4. 0,4. 0,8. Besondere Hinweise. Die mechanischen Gütewerte sind abhängig vom Schutzgas; ein. optimales Schweißverhalten wird unter Mischgas M 21 erreicht.. Verschweißbar im Kurz- und Sprühlichtbogenbereich. Vorwärmtemperatur. abhängig vom Grundwerkstoff. Zwischenlagentemperatur soll +200°C. nicht überschreiten.. Schweißpositionen nach DIN EN ISO 6947 MIG. PA, PB, PC, PF, PG. Schweißpositionen nach DIN EN ISO 6947 WIG. PA, PB, PC, PE, PF. Anwendbare Schutzgase MIG. M 21. Anwendbare Schutzgase WIG. I 1. Zulassung/MIG. TÜV, DB, CE. Produktsicherheit und Dokumente. Hersteller. METAL TECHNOLOGY CANTERBO GMBH. Robert-Bosch-Str. 11. 40668 Meerbusch. Deutschland. E-Mail: info@mtc-meerbusch.com. Telefon: +49 (0)2150 6090-0. Web: https://www.mtc-meerbusch.com/. Produktidentifikation. 0.8 mm 15kg Spule · Art.-Nr. 2570200806. 1.0 mm 15kg Spule · Art.-Nr. 2570201006. 1.2 mm 15kg Spule · Art.-Nr. 2570201206. 0,8 mm D200 5kg Spule · Art.-Nr. 2570200802. 1,0 mm D200 5kg Spule · Art.-Nr. 2570201002120,07 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
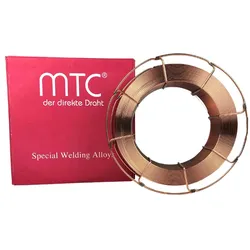
Schweißdraht MTC MT-CrMo2 1.7384Schweißdraht MTC MT-CrMo2 1.7384 K300 15kg Spule. Schweißstab/Drahtelektrode aus niedriglegiertem Chrom- Molybdänhaltigem Stahl zum WIG- bzw. MAG-Schweißen warmfester Stähle für Betriebstemperaturen bis +600°C.. Normbezeichnung. EN ISO 21952-A. G CrMo 2 Si/W CrMo 2 Si. Werkstoff-Nr.. 1.7384. AWS/ASME SFA-5.28. ER 90 S-G. Wichtigste. 1.7380. 10 CrMo 9 10. 1.7273. 24 CrMo 10. Grundwerkstoffe. 1.7380. GS - 12 CrMo 9 10. 1.7276. 10 CrMo 11. 1.8075. 10 CrSiMo V 7. 1.7281. 16 CrMo 9 3. 1.7259. 26 CrMo 7. Schweißverfahren. Schutzgas. Wärmebehandlung. WIG. Schweiß-Argon. 1⁄2 h 750°C/L. MAG. M 11. 1⁄2 h 750°C/L. Prüftemperatur. [°C]. +20°C. +20°C. Streckgrenze ReH. MPa. 460. 460. Zugfestigkeit Rm. MPa. 640. 640. Bruchdehnung A5. [%]. 22. 22. Kerbschlagarbeit AV. [J]. 140. 140. Anwendbare Schutzgase MIG. M 11, M 23, M 32, M 21. Produktsicherheit und Dokumente. Hersteller. METAL TECHNOLOGY CANTERBO GMBH. Robert-Bosch-Str. 11. 40668 Meerbusch. Deutschland. E-Mail: info@mtc-meerbusch.com. Telefon: +49 (0)2150 6090-0. Web: https://www.mtc-meerbusch.com/. Produktidentifikation. 0.8 mm 15kg Spule · Art.-Nr. 99999. 1.0 mm 15kg Spule · Art.-Nr. 99999. 1.2 mm 15kg Spule · Art.-Nr. 99999176,66 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Schweißdraht MTC MT-CrMo2 1.7384Schweißdraht MTC MT-CrMo2 1.7384 K300 15kg Spule. Schweißstab/Drahtelektrode aus niedriglegiertem Chrom- Molybdänhaltigem Stahl zum WIG- bzw. MAG-Schweißen warmfester Stähle für Betriebstemperaturen bis +600°C.. Normbezeichnung. EN ISO 21952-A. G CrMo 2 Si/W CrMo 2 Si. Werkstoff-Nr.. 1.7384. AWS/ASME SFA-5.28. ER 90 S-G. Wichtigste. 1.7380. 10 CrMo 9 10. 1.7273. 24 CrMo 10. Grundwerkstoffe. 1.7380. GS - 12 CrMo 9 10. 1.7276. 10 CrMo 11. 1.8075. 10 CrSiMo V 7. 1.7281. 16 CrMo 9 3. 1.7259. 26 CrMo 7. Schweißverfahren. Schutzgas. Wärmebehandlung. WIG. Schweiß-Argon. 1⁄2 h 750°C/L. MAG. M 11. 1⁄2 h 750°C/L. Prüftemperatur. [°C]. +20°C. +20°C. Streckgrenze ReH. MPa. 460. 460. Zugfestigkeit Rm. MPa. 640. 640. Bruchdehnung A5. [%]. 22. 22. Kerbschlagarbeit AV. [J]. 140. 140. Anwendbare Schutzgase MIG. M 11, M 23, M 32, M 21. Produktsicherheit und Dokumente. Hersteller. METAL TECHNOLOGY CANTERBO GMBH. Robert-Bosch-Str. 11. 40668 Meerbusch. Deutschland. E-Mail: info@mtc-meerbusch.com. Telefon: +49 (0)2150 6090-0. Web: https://www.mtc-meerbusch.com/. Produktidentifikation. 0.8 mm 15kg Spule · Art.-Nr. 99999. 1.0 mm 15kg Spule · Art.-Nr. 99999. 1.2 mm 15kg Spule · Art.-Nr. 99999200,04 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter


-
Welcher Schweißdraht für Cortenstahl?
Welcher Schweißdraht für Cortenstahl? Beim Schweißen von Cortenstahl wird in der Regel ein Schweißdraht mit niedrigem Legierungsanteil empfohlen, um die natürliche Patina des Materials nicht zu beeinträchtigen. Ein geeigneter Schweißdraht für Cortenstahl ist beispielsweise ein Kupfer-basierter Draht, der eine gute Haftung und Haltbarkeit gewährleistet. Es ist wichtig, dass der Schweißdraht gut mit dem Cortenstahl harmoniert, um eine starke und dauerhafte Schweißverbindung zu gewährleisten. Vor dem Schweißen sollte jedoch immer eine gründliche Reinigung der Schweißnaht und des Materials erfolgen, um eine optimale Verbindung zu gewährleisten. **
-
Welcher Schweißdraht für Edelstahl?
Welcher Schweißdraht für Edelstahl eignet sich am besten für das Schweißen von Edelstahlwerkstücken? Gibt es spezielle Arten von Schweißdrähten, die für bestimmte Edelstahlsorten empfohlen werden? Welche Faktoren sollte man bei der Auswahl des Schweißdrahts für Edelstahl berücksichtigen, wie z.B. die Schweißposition oder die gewünschten Schweißeigenschaften? Gibt es bestimmte Hersteller oder Marken, die für ihre hochwertigen Schweißdrähte für Edelstahl bekannt sind? **
-
Welche Rolle spielt JavaScript in der Webentwicklung und wie wird es in verschiedenen Bereichen wie Frontend-Entwicklung, Backend-Entwicklung und Mobile-App-Entwicklung eingesetzt?
JavaScript spielt eine zentrale Rolle in der Webentwicklung, da es die Sprache ist, die von den meisten Webbrowsern unterstützt wird und es ermöglicht, interaktive und dynamische Inhalte auf Webseiten zu erstellen. In der Frontend-Entwicklung wird JavaScript verwendet, um Benutzeroberflächen zu erstellen, Benutzerinteraktionen zu ermöglichen und Inhalte dynamisch zu aktualisieren. In der Backend-Entwicklung wird JavaScript mit Node.js eingesetzt, um serverseitige Logik zu implementieren und Datenbankzugriffe zu verwalten. In der Mobile-App-Entwicklung wird JavaScript mit Frameworks wie React Native verwendet, um plattformübergreifende mobile Anwendungen zu erstellen, die auf verschiedenen Geräten laufen. **
-
Was sind die grundlegenden Unterschiede zwischen Frontend- und Backend-Programmierung?
Frontend-Programmierung befasst sich mit der Gestaltung und Interaktionselementen einer Website oder Anwendung, während Backend-Programmierung für die Verarbeitung von Daten und die Kommunikation mit der Datenbank zuständig ist. Frontend-Programmierung wird mit HTML, CSS und JavaScript umgesetzt, während Backend-Programmierung mit Sprachen wie PHP, Python oder Java realisiert wird. Die Frontend-Programmierung ist für die Benutzeroberfläche verantwortlich, während die Backend-Programmierung die Logik und Datenverarbeitung steuert. **

Welcher Schweißdraht für welches Material?
Welcher Schweißdraht für welches Material? Die Wahl des richtigen Schweißdrahts hängt von verschiedenen Faktoren ab, wie zum Beispiel dem zu schweißenden Material, der Schweißposition und der gewünschten Schweißnaht. Für Stahl wird in der Regel ein Schweißdraht mit niedrigem Kohlenstoffgehalt empfohlen, während für Aluminium ein spezieller Aluminiumschweißdraht verwendet werden sollte. Auch die Dicke des Materials spielt eine Rolle bei der Auswahl des passenden Schweißdrahts. Es ist wichtig, sich vor dem Schweißen über die richtige Drahtart und -größe zu informieren, um ein qualitativ hochwertiges Schweißergebnis zu erzielen. **
Wie lautet die Programmiersprache für die Website-Programmierung im Frontend und Backend?
Für die Website-Programmierung im Frontend wird oft HTML, CSS und JavaScript verwendet. Im Backend können verschiedene Programmiersprachen wie PHP, Python, Ruby oder Java zum Einsatz kommen, um die Logik und Datenverarbeitung der Website zu implementieren. **
Top-Angebote
Produkte zum Begriff Schweißdraht-MTC-MT-CrMo2-1:
-
Schweißdraht MTC MT-CrMo2 1.7384Schweißdraht MTC MT-CrMo2 1.7384 K300 15kg Spule. Schweißstab/Drahtelektrode aus niedriglegiertem Chrom- Molybdänhaltigem Stahl zum WIG- bzw. MAG-Schweißen warmfester Stähle für Betriebstemperaturen bis +600°C.. Normbezeichnung. EN ISO 21952-A. G CrMo 2 Si/W CrMo 2 Si. Werkstoff-Nr.. 1.7384. AWS/ASME SFA-5.28. ER 90 S-G. Wichtigste. 1.7380. 10 CrMo 9 10. 1.7273. 24 CrMo 10. Grundwerkstoffe. 1.7380. GS - 12 CrMo 9 10. 1.7276. 10 CrMo 11. 1.8075. 10 CrSiMo V 7. 1.7281. 16 CrMo 9 3. 1.7259. 26 CrMo 7. Schweißverfahren. Schutzgas. Wärmebehandlung. WIG. Schweiß-Argon. 1⁄2 h 750°C/L. MAG. M 11. 1⁄2 h 750°C/L. Prüftemperatur. [°C]. +20°C. +20°C. Streckgrenze ReH. MPa. 460. 460. Zugfestigkeit Rm. MPa. 640. 640. Bruchdehnung A5. [%]. 22. 22. Kerbschlagarbeit AV. [J]. 140. 140. Anwendbare Schutzgase MIG. M 11, M 23, M 32, M 21. Produktsicherheit und Dokumente. Hersteller. METAL TECHNOLOGY CANTERBO GMBH. Robert-Bosch-Str. 11. 40668 Meerbusch. Deutschland. E-Mail: info@mtc-meerbusch.com. Telefon: +49 (0)2150 6090-0. Web: https://www.mtc-meerbusch.com/. Produktidentifikation. 0.8 mm 15kg Spule · Art.-Nr. 99999. 1.0 mm 15kg Spule · Art.-Nr. 99999. 1.2 mm 15kg Spule · Art.-Nr. 99999179,51 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wiegand, Tim: Künstliche Intelligenz in der Medizin: Anwendungen, Algorithmen und ProgrammierungKünstliche Intelligenz in der Medizin: Anwendungen, Algorithmen und Programmierung , Für Studium, Forschung, Klinik und Wirtschaft , Reiningungssets > Autopflege & Aufbereitung , Erscheinungsjahr: 20250312, Autoren: Wiegand, Tim~Velezmoro, Laura, Seitenzahl/Blattzahl: 192, Abbildungen: 220 farbige Abbildungen, Keyword: <p>Künstliche Intelligenz; Algorithmus; Machine Learning; Deep Learning; Neuronale Netze; Supervised Learning; Unsupervised Learning; Reinforcement Learning; Narrow AI; General AI; Super AI; Python Medizin; Prinzipielle Komponenten-Analyse; Lineare Regression; Logistische Regression; Support-Vector-Machines; Decision Trees; Random Forest; Clustering (k-means); Monte-Carlo-Simulation; Bayes'sches Lernen</p>, Fachschema: Forschung (medizinisch, psychologisch)~Epidemiologie~Intelligenz / Künstliche Intelligenz~KI~Künstliche Intelligenz - AI~Medizin / Spezialgebiete, Fachkategorie: Medizinische Informatik~Epidemiologie und medizinische Statistik~Künstliche Intelligenz~Klinische und Innere Medizin~Medizinische Spezialgebiete, Warengruppe: TB/Medizin/Andere Fachgebiete, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 240, Breite: 170, Höhe: 16, Gewicht: 770, Produktform: Kartoniert, Genre: Mathematik/Naturwissenschaften/Technik/Medizin,52,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
WIG-Stäbe MTC MT-CrMo2 1.7384WIG-Stäbe MTC MT-CrMo2 1.7384 5kg. Schweißstab/Drahtelektrode aus niedriglegiertem Chrom- Molybdänhaltigem Stahl zum WIG- bzw. MAG-Schweißen warmfester Stähle für Betriebstemperaturen bis +600°C.. Werkstoff-Nr. 1.7384. AWS/ASME SFA-5.28. ER 90 S-G. EN ISO 21952-A. G CrMo 2 Si/W CrMo 2 Si. Wichtigste. 1.7380. 10 CrMo 9 10. 1.7273. 24 CrMo 10. Grundwerkstoffe. 1.7380. GS - 12 CrMo 9 10. 1.7276. 10 CrMo 11. 1.8075. 10 CrSiMo V 7. 1.7281. 16 CrMo 9 3. 1.7259. 26 CrMo 7. Produktsicherheit und Dokumente. Hersteller. METAL TECHNOLOGY CANTERBO GMBH. Robert-Bosch-Str. 11. 40668 Meerbusch. Deutschland. E-Mail: info@mtc-meerbusch.com. Telefon: +49 (0)2150 6090-0. Web: https://www.mtc-meerbusch.com/. Produktidentifikation. 1,6 x 1000 mm 5kg · Art.-Nr. 99999. 2,0 x 1000 mm 5kg · Art.-Nr. 99999. 2,4 x 1000 mm 5kg · Art.-Nr. 13424. 3,0 x 1000 mm 5kg · Art.-Nr. 9999963,84 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Schweißdraht MTC MT-NiCu 1 CortenstahlSchweißdraht MTC MT-NiCu 1 Cortenstahl K300 15kg / D200 5kg Spule. Drahtelektrode aus Kupfer-Nickelhaltigem Stahl zum MIG-Schweißen wetterfester Stähle und kaltzäher Feinkornbaustähle.. Schweißgut für Betriebstemperaturen von -46°C bis +300°C.. AWS/ASME SFA-5.28. ~ ER 80 S-Ni 1. EN ISO 14341-A. G50 4 M Z/ W50 4 M Z. Wichtigste. Grundwerkstoffe. S235J2W bis S355J2G1W, Corten A, B, C. Schutzgas. Wärmebehandlung. Prüftemperatur. [°C]. M 21. unbehandelt. +20°C. M 21. unbehandelt. -40°C. 0,2%-Dehngrenze Rp0,2. MPa. >500. Zugfestigkeit Rm. MPa. 560-720. Bruchdehnung A5. [%]. >18. Kerbschlagarbeit AV. [J]. >47. Richtanalyse des reinen. C. Si. Mn. Cu. Ni. Schweißgutes in %. 0,08. 0,8. 1,4. 0,4. 0,8. Besondere Hinweise. Die mechanischen Gütewerte sind abhängig vom Schutzgas; ein. optimales Schweißverhalten wird unter Mischgas M 21 erreicht.. Verschweißbar im Kurz- und Sprühlichtbogenbereich. Vorwärmtemperatur. abhängig vom Grundwerkstoff. Zwischenlagentemperatur soll +200°C. nicht überschreiten.. Schweißpositionen nach DIN EN ISO 6947 MIG. PA, PB, PC, PF, PG. Schweißpositionen nach DIN EN ISO 6947 WIG. PA, PB, PC, PE, PF. Anwendbare Schutzgase MIG. M 21. Anwendbare Schutzgase WIG. I 1. Zulassung/MIG. TÜV, DB, CE. Produktsicherheit und Dokumente. Hersteller. METAL TECHNOLOGY CANTERBO GMBH. Robert-Bosch-Str. 11. 40668 Meerbusch. Deutschland. E-Mail: info@mtc-meerbusch.com. Telefon: +49 (0)2150 6090-0. Web: https://www.mtc-meerbusch.com/. Produktidentifikation. 0.8 mm 15kg Spule · Art.-Nr. 2570200806. 1.0 mm 15kg Spule · Art.-Nr. 2570201006. 1.2 mm 15kg Spule · Art.-Nr. 2570201206. 0,8 mm D200 5kg Spule · Art.-Nr. 2570200802. 1,0 mm D200 5kg Spule · Art.-Nr. 2570201002120,07 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie unterscheidet sich Frontend-Entwicklung von Backend-Entwicklung in der Webentwicklung?
Frontend-Entwicklung befasst sich mit der Gestaltung und Interaktionselementen einer Webseite, während Backend-Entwicklung für die Logik und Datenverarbeitung verantwortlich ist. Frontend-Entwickler arbeiten hauptsächlich mit HTML, CSS und JavaScript, während Backend-Entwickler mit Programmiersprachen wie Java, Python oder PHP arbeiten. Frontend-Entwicklung ist für die Benutzererfahrung und das Design einer Webseite entscheidend, während Backend-Entwicklung die Funktionalität und Datenverarbeitung im Hintergrund sicherstellt. **
-
Was genau ist Frontend- und Backend-Programmierung?
Frontend-Programmierung bezieht sich auf die Entwicklung der Benutzeroberfläche einer Website oder Anwendung. Dies umfasst die Gestaltung und Implementierung von HTML, CSS und JavaScript, um eine interaktive und ansprechende Benutzererfahrung zu schaffen. Backend-Programmierung hingegen bezieht sich auf die Entwicklung der serverseitigen Logik und Datenverarbeitung, die für den Betrieb einer Website oder Anwendung erforderlich ist. Dies umfasst die Verarbeitung von Datenbankabfragen, die Implementierung von Geschäftslogik und die Bereitstellung von APIs für die Kommunikation zwischen Frontend und Backend. **
-
Welcher Schweißdraht für Cortenstahl?
Welcher Schweißdraht für Cortenstahl? Beim Schweißen von Cortenstahl wird in der Regel ein Schweißdraht mit niedrigem Legierungsanteil empfohlen, um die natürliche Patina des Materials nicht zu beeinträchtigen. Ein geeigneter Schweißdraht für Cortenstahl ist beispielsweise ein Kupfer-basierter Draht, der eine gute Haftung und Haltbarkeit gewährleistet. Es ist wichtig, dass der Schweißdraht gut mit dem Cortenstahl harmoniert, um eine starke und dauerhafte Schweißverbindung zu gewährleisten. Vor dem Schweißen sollte jedoch immer eine gründliche Reinigung der Schweißnaht und des Materials erfolgen, um eine optimale Verbindung zu gewährleisten. **
-
Welcher Schweißdraht für Edelstahl?
Welcher Schweißdraht für Edelstahl eignet sich am besten für das Schweißen von Edelstahlwerkstücken? Gibt es spezielle Arten von Schweißdrähten, die für bestimmte Edelstahlsorten empfohlen werden? Welche Faktoren sollte man bei der Auswahl des Schweißdrahts für Edelstahl berücksichtigen, wie z.B. die Schweißposition oder die gewünschten Schweißeigenschaften? Gibt es bestimmte Hersteller oder Marken, die für ihre hochwertigen Schweißdrähte für Edelstahl bekannt sind? **
Ähnliche Suchbegriffe für Schweißdraht-MTC-MT-CrMo2-1
-
Schweißdraht MTC MT-CrMo2 1.7384Schweißdraht MTC MT-CrMo2 1.7384 K300 15kg Spule. Schweißstab/Drahtelektrode aus niedriglegiertem Chrom- Molybdänhaltigem Stahl zum WIG- bzw. MAG-Schweißen warmfester Stähle für Betriebstemperaturen bis +600°C.. Normbezeichnung. EN ISO 21952-A. G CrMo 2 Si/W CrMo 2 Si. Werkstoff-Nr.. 1.7384. AWS/ASME SFA-5.28. ER 90 S-G. Wichtigste. 1.7380. 10 CrMo 9 10. 1.7273. 24 CrMo 10. Grundwerkstoffe. 1.7380. GS - 12 CrMo 9 10. 1.7276. 10 CrMo 11. 1.8075. 10 CrSiMo V 7. 1.7281. 16 CrMo 9 3. 1.7259. 26 CrMo 7. Schweißverfahren. Schutzgas. Wärmebehandlung. WIG. Schweiß-Argon. 1⁄2 h 750°C/L. MAG. M 11. 1⁄2 h 750°C/L. Prüftemperatur. [°C]. +20°C. +20°C. Streckgrenze ReH. MPa. 460. 460. Zugfestigkeit Rm. MPa. 640. 640. Bruchdehnung A5. [%]. 22. 22. Kerbschlagarbeit AV. [J]. 140. 140. Anwendbare Schutzgase MIG. M 11, M 23, M 32, M 21. Produktsicherheit und Dokumente. Hersteller. METAL TECHNOLOGY CANTERBO GMBH. Robert-Bosch-Str. 11. 40668 Meerbusch. Deutschland. E-Mail: info@mtc-meerbusch.com. Telefon: +49 (0)2150 6090-0. Web: https://www.mtc-meerbusch.com/. Produktidentifikation. 0.8 mm 15kg Spule · Art.-Nr. 99999. 1.0 mm 15kg Spule · Art.-Nr. 99999. 1.2 mm 15kg Spule · Art.-Nr. 99999176,66 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Schweißdraht MTC MT-CrMo2 1.7384Schweißdraht MTC MT-CrMo2 1.7384 K300 15kg Spule. Schweißstab/Drahtelektrode aus niedriglegiertem Chrom- Molybdänhaltigem Stahl zum WIG- bzw. MAG-Schweißen warmfester Stähle für Betriebstemperaturen bis +600°C.. Normbezeichnung. EN ISO 21952-A. G CrMo 2 Si/W CrMo 2 Si. Werkstoff-Nr.. 1.7384. AWS/ASME SFA-5.28. ER 90 S-G. Wichtigste. 1.7380. 10 CrMo 9 10. 1.7273. 24 CrMo 10. Grundwerkstoffe. 1.7380. GS - 12 CrMo 9 10. 1.7276. 10 CrMo 11. 1.8075. 10 CrSiMo V 7. 1.7281. 16 CrMo 9 3. 1.7259. 26 CrMo 7. Schweißverfahren. Schutzgas. Wärmebehandlung. WIG. Schweiß-Argon. 1⁄2 h 750°C/L. MAG. M 11. 1⁄2 h 750°C/L. Prüftemperatur. [°C]. +20°C. +20°C. Streckgrenze ReH. MPa. 460. 460. Zugfestigkeit Rm. MPa. 640. 640. Bruchdehnung A5. [%]. 22. 22. Kerbschlagarbeit AV. [J]. 140. 140. Anwendbare Schutzgase MIG. M 11, M 23, M 32, M 21. Produktsicherheit und Dokumente. Hersteller. METAL TECHNOLOGY CANTERBO GMBH. Robert-Bosch-Str. 11. 40668 Meerbusch. Deutschland. E-Mail: info@mtc-meerbusch.com. Telefon: +49 (0)2150 6090-0. Web: https://www.mtc-meerbusch.com/. Produktidentifikation. 0.8 mm 15kg Spule · Art.-Nr. 99999. 1.0 mm 15kg Spule · Art.-Nr. 99999. 1.2 mm 15kg Spule · Art.-Nr. 99999200,04 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
WIG-Stäbe MTC MT-CrMo2 1.7384WIG-Stäbe MTC MT-CrMo2 1.7384 5kg. Schweißstab/Drahtelektrode aus niedriglegiertem Chrom- Molybdänhaltigem Stahl zum WIG- bzw. MAG-Schweißen warmfester Stähle für Betriebstemperaturen bis +600°C.. Werkstoff-Nr. 1.7384. AWS/ASME SFA-5.28. ER 90 S-G. EN ISO 21952-A. G CrMo 2 Si/W CrMo 2 Si. Wichtigste. 1.7380. 10 CrMo 9 10. 1.7273. 24 CrMo 10. Grundwerkstoffe. 1.7380. GS - 12 CrMo 9 10. 1.7276. 10 CrMo 11. 1.8075. 10 CrSiMo V 7. 1.7281. 16 CrMo 9 3. 1.7259. 26 CrMo 7. Produktsicherheit und Dokumente. Hersteller. METAL TECHNOLOGY CANTERBO GMBH. Robert-Bosch-Str. 11. 40668 Meerbusch. Deutschland. E-Mail: info@mtc-meerbusch.com. Telefon: +49 (0)2150 6090-0. Web: https://www.mtc-meerbusch.com/. Produktidentifikation. 1,6 x 1000 mm 5kg · Art.-Nr. 99999. 2,0 x 1000 mm 5kg · Art.-Nr. 99999. 2,4 x 1000 mm 5kg · Art.-Nr. 13424. 3,0 x 1000 mm 5kg · Art.-Nr. 9999964,32 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
WIG-Stäbe MTC MT-CrMo2 1.7384WIG-Stäbe MTC MT-CrMo2 1.7384 5kg. Schweißstab/Drahtelektrode aus niedriglegiertem Chrom- Molybdänhaltigem Stahl zum WIG- bzw. MAG-Schweißen warmfester Stähle für Betriebstemperaturen bis +600°C.. Werkstoff-Nr. 1.7384. AWS/ASME SFA-5.28. ER 90 S-G. EN ISO 21952-A. G CrMo 2 Si/W CrMo 2 Si. Wichtigste. 1.7380. 10 CrMo 9 10. 1.7273. 24 CrMo 10. Grundwerkstoffe. 1.7380. GS - 12 CrMo 9 10. 1.7276. 10 CrMo 11. 1.8075. 10 CrSiMo V 7. 1.7281. 16 CrMo 9 3. 1.7259. 26 CrMo 7. Produktsicherheit und Dokumente. Hersteller. METAL TECHNOLOGY CANTERBO GMBH. Robert-Bosch-Str. 11. 40668 Meerbusch. Deutschland. E-Mail: info@mtc-meerbusch.com. Telefon: +49 (0)2150 6090-0. Web: https://www.mtc-meerbusch.com/. Produktidentifikation. 1,6 x 1000 mm 5kg · Art.-Nr. 99999. 2,0 x 1000 mm 5kg · Art.-Nr. 99999. 2,4 x 1000 mm 5kg · Art.-Nr. 13424. 3,0 x 1000 mm 5kg · Art.-Nr. 9999966,28 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Welche Rolle spielt JavaScript in der Webentwicklung und wie wird es in verschiedenen Bereichen wie Frontend-Entwicklung, Backend-Entwicklung und Mobile-App-Entwicklung eingesetzt?
JavaScript spielt eine zentrale Rolle in der Webentwicklung, da es die Sprache ist, die von den meisten Webbrowsern unterstützt wird und es ermöglicht, interaktive und dynamische Inhalte auf Webseiten zu erstellen. In der Frontend-Entwicklung wird JavaScript verwendet, um Benutzeroberflächen zu erstellen, Benutzerinteraktionen zu ermöglichen und Inhalte dynamisch zu aktualisieren. In der Backend-Entwicklung wird JavaScript mit Node.js eingesetzt, um serverseitige Logik zu implementieren und Datenbankzugriffe zu verwalten. In der Mobile-App-Entwicklung wird JavaScript mit Frameworks wie React Native verwendet, um plattformübergreifende mobile Anwendungen zu erstellen, die auf verschiedenen Geräten laufen. **
-
Was sind die grundlegenden Unterschiede zwischen Frontend- und Backend-Programmierung?
Frontend-Programmierung befasst sich mit der Gestaltung und Interaktionselementen einer Website oder Anwendung, während Backend-Programmierung für die Verarbeitung von Daten und die Kommunikation mit der Datenbank zuständig ist. Frontend-Programmierung wird mit HTML, CSS und JavaScript umgesetzt, während Backend-Programmierung mit Sprachen wie PHP, Python oder Java realisiert wird. Die Frontend-Programmierung ist für die Benutzeroberfläche verantwortlich, während die Backend-Programmierung die Logik und Datenverarbeitung steuert. **
-
Welcher Schweißdraht für welches Material?
Welcher Schweißdraht für welches Material? Die Wahl des richtigen Schweißdrahts hängt von verschiedenen Faktoren ab, wie zum Beispiel dem zu schweißenden Material, der Schweißposition und der gewünschten Schweißnaht. Für Stahl wird in der Regel ein Schweißdraht mit niedrigem Kohlenstoffgehalt empfohlen, während für Aluminium ein spezieller Aluminiumschweißdraht verwendet werden sollte. Auch die Dicke des Materials spielt eine Rolle bei der Auswahl des passenden Schweißdrahts. Es ist wichtig, sich vor dem Schweißen über die richtige Drahtart und -größe zu informieren, um ein qualitativ hochwertiges Schweißergebnis zu erzielen. **
-
Wie lautet die Programmiersprache für die Website-Programmierung im Frontend und Backend?
Für die Website-Programmierung im Frontend wird oft HTML, CSS und JavaScript verwendet. Im Backend können verschiedene Programmiersprachen wie PHP, Python, Ruby oder Java zum Einsatz kommen, um die Logik und Datenverarbeitung der Website zu implementieren. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.